Artykuł sponsorowany
Jak połączyć szkolenie operatorów z prewencyjną konserwacją saszetkarek i koperciarek
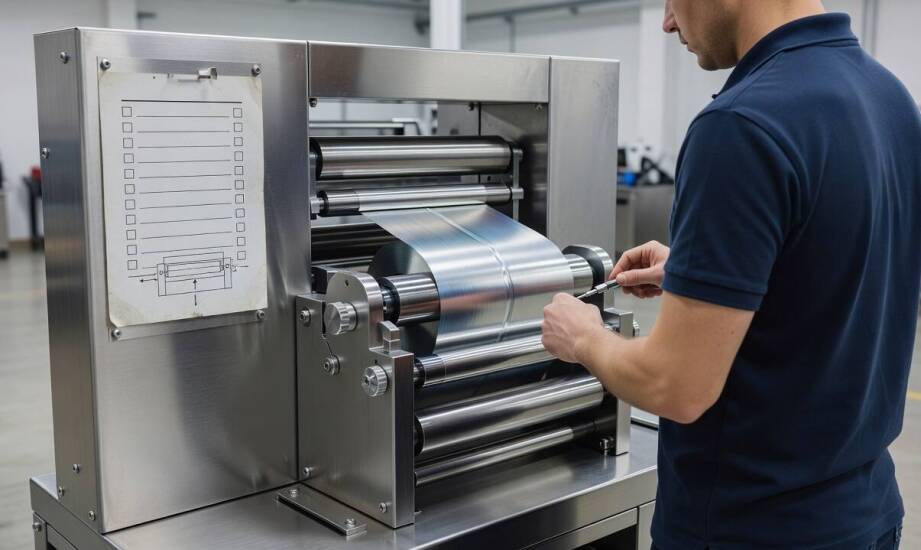
W zakładach konfekcjonujących herbatę i zioła wydajność linii pakującej często zależy od obecności jednego doświadczonego pracownika. Rotacja kadr ujawnia braki w standaryzacji procesów, co skutkuje nagłymi przestojami maszyn i spadkiem jakości gotowych opakowań. Zbudowanie procedury, która łączy praktyczne szkolenie nowych operatorów z systematyczną konserwacją prewencyjną, pozwala utrzymać ciągłość produkcji niezależnie od zmian personalnych na hali.
Kompetencje operatora i granice działań serwisowych
Pracownik rozpoczynający samodzielną obsługę saszetkarki do produktów sypkich musi opanować prawidłowe wprowadzanie nastaw, pełną procedurę rozruchu oraz zasady bieżącej kontroli jakości. Precyzyjne zgranie ustawień dozowników wagowych i prędkości zgrzewania zapobiega niedoważeniom porcji oraz termicznemu uszkodzeniu folii. Ważnym etapem wdrożenia jest nauka poprawnego rozpoznawania błędów powstających tuż po przezbrojeniu linii, a także właściwa interpretacja komunikatów ostrzegawczych z układów sterowania. Wiedza ta pozwala zminimalizować straty materiałowe w pierwszych minutach pracy po zmianie formatu opakowania. Obsługa musi rozumieć, jak wilgotność powietrza i temperatura otoczenia wpływają na zachowanie pylistych surowców w leju zasypowym.
Wyznaczenie wyraźnej granicy pomiędzy drobną korektą parametrów roboczych a poważną interwencją serwisową chroni sprzęt przed usterkami. Pracownik bez uprawnień technicznych nie powinien samodzielnie wymieniać podzespołów ani mechanicznie regulować elementów napędowych. Doraźne zmienianie nastaw w celu zamaskowania zużycia fizycznego części prowadzi do rozległych awarii całego układu. Wzorcowa praktyka zakłada, że operator na bieżąco odnotowuje odchylenia w pracy maszyny i przekazuje je do działu utrzymania ruchu, zamiast na własną rękę modyfikować konstrukcję urządzenia. Stosowanie takich zasad zapobiega powstawaniu łańcuchowych uszkodzeń, w których usterka jednego czujnika wymusza przeciążenie kolejnych modułów.
Harmonogram prewencji i kontrola kluczowych elementów
Solidną podstawę harmonogramu prewencyjnego tworzą instrukcje techniczne i karty przeglądowe dostarczane wraz z urządzeniem. Kutnowski producent maszyn MIFLEX-MASZ od 1997 roku rozwija własne konstrukcje, w których elementy mające kontakt z żywnością dysponują atestami PZH. Zapisy z dokumentacji ułatwiają służbom technicznym zaplanowanie cyklicznych weryfikacji sprzętu. Rzetelne prowadzenie rejestru odchyleń pomaga w budowaniu historii eksploatacji i wyznaczaniu momentów koniecznej wymiany podzespołów. Dokumentowanie każdego nietypowego dźwięku lub wibracji przyspiesza późniejszą diagnostykę układów kinematycznych podczas planowanego postoju.
Cykliczna inspekcja taśm transportujących, noży tnących oraz uszczelek zgrzewających chroni linię przed nagłym zatrzymaniem. Te konkretne detale zużywają się najszybciej pod wpływem tarcia i wysokiej temperatury. Pogorszenie ich stanu technicznego natychmiast przekłada się na brak powtarzalności procesu konfekcjonowania. Wczesne wyłapanie luzów lub ubytków pozwala służbom utrzymania ruchu zamówić części z wyprzedzeniem i zaplanować wymianę na przerwę międzyzmianową. Montaż nowej grzałki lub noża tnącego przez wykwalifikowaną kadrę trwa krótko, podczas gdy awaria tych elementów w środku cyklu produkcyjnego wstrzymuje pracę na długi czas.
Niezależnie od ogólnej wydajności mechanicznej, obsługa musi osobno badać parametry i stabilność samego zgrzewu. Weryfikacja szczelności nabiera szczególnego znaczenia bezpośrednio po wprowadzeniu nowego formatu koperty lub zmianie dostawcy folii. Wiedza przekazana pracownikom podczas rozruchu urządzeń, jaki przeprowadza marka miflex, przyspiesza proces optymalizacji temperatury szczęk do specyfiki konkretnego laminatu. Prawidłowy dobór tych wartości decyduje o ostatecznej trwałości gotowego wyrobu na półce sklepowej.
Codzienna kontrola toru prowadzenia folii i bezwzględne dbanie o czystość obszarów roboczych ograniczają ryzyko błędów przy konfekcjonowaniu. Resztki ziół, drobny pył herbaciany oraz osady nawarstwiające się na rolkach powodują mikrozacięcia materiału. Nawet minimalne przekoszenie wstęgi folii skutkuje nierównym dnem saszetki i utratą odpowiedniej szczelności. Wyrobienie w pracownikach nawyku dokładnego odkurzania modułów mechanicznych po zakończeniu każdej partii produkcyjnej wyraźnie wydłuża żywotność części ruchomych maszyny.
Wdrożenie polityki prewencyjnej przynosi oczekiwane rezultaty tylko w sytuacji, w której codzienne kompetencje operatorów przenikają się z formalnym harmonogramem prac serwisowych. Skrupulatnie prowadzony rejestr drobnych anomalii pozwala technikom diagnozować problemy na wczesnym etapie, zanim doprowadzą one do degradacji kluczowych podzespołów. Przedsiębiorstwa inwestujące w ustrukturyzowany transfer wiedzy technicznej na szczebel produkcyjny skutecznie uniezależniają się od rotacji kadr i wyraźnie redukują straty wynikające z awarii. Systematyczna profilaktyka zawsze okazuje się tańsza od napraw sprzętu w szczycie sezonu.
Kategorie artykułów
Polecane artykuły

Jak parametry Kuboty serii M przekładają się na pracę na lekkich glebach i w zmiennym sezonie
Prowadzenie gospodarstwa na lekkich, piaszczystych glebach wymaga sprzętu o ściśle określonej specyfice. Zmienne warunki pogodowe i podatność takiego podłoża na przesychanie sprawiają, że trakcja oraz stabilność determinują tempo prac polowych. Krótkie okna agrotechniczne wymuszają szybkie działanie

Jak dowody i świadkowie zmieniają przebieg rozwodu, gdy strony inaczej opisują fakty
W postępowaniu rozwodowym ostateczne rozstrzygnięcie zależy w dużej mierze od rzetelnego udokumentowania rozkładu pożycia małżeńskiego. Kiedy strony przedstawiają na sali rozpraw zupełnie odmienne wersje wydarzeń, sąd opiera swoje ustalenia wyłącznie na zgromadzonym materiale dowodowym. Same twierdz